 供应信息


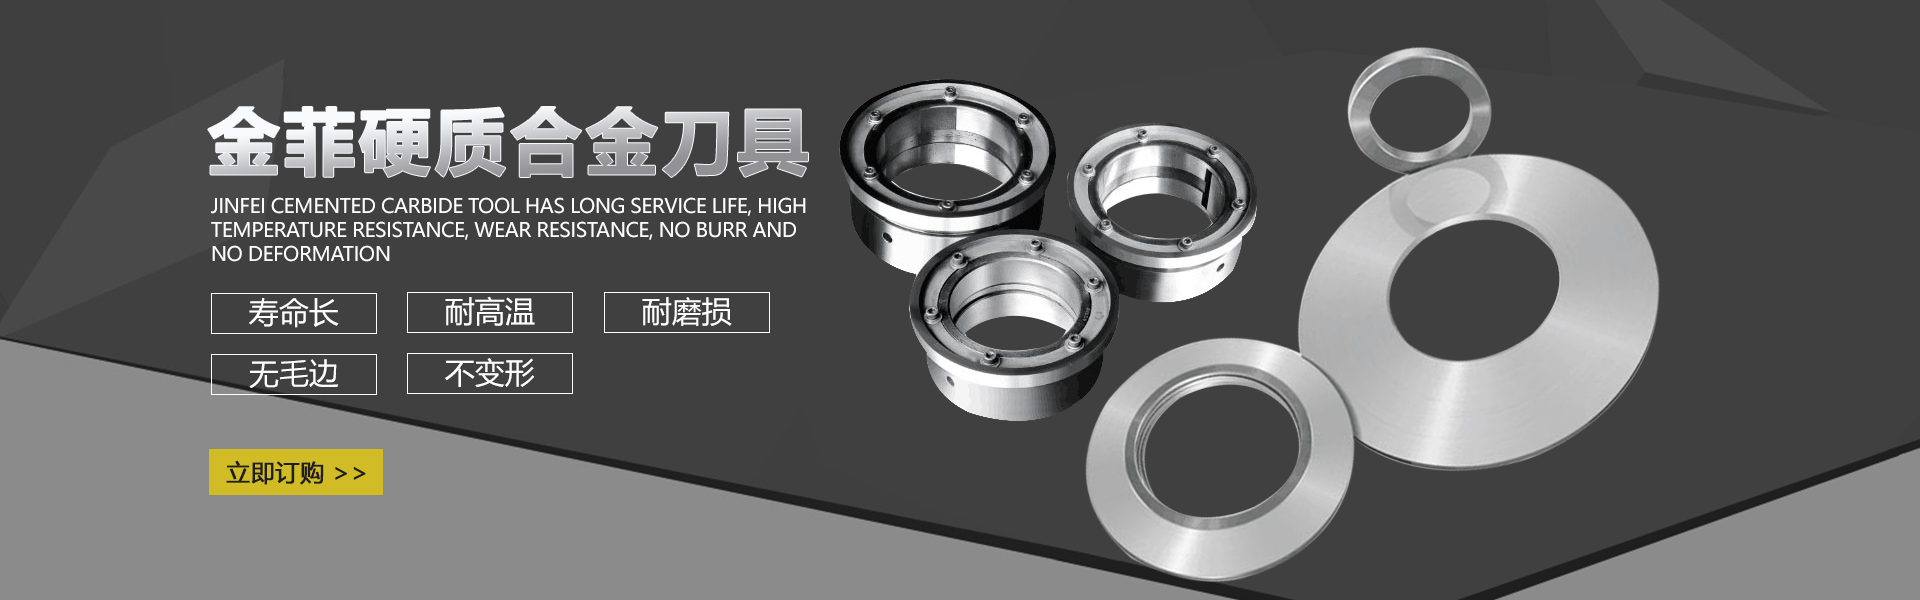
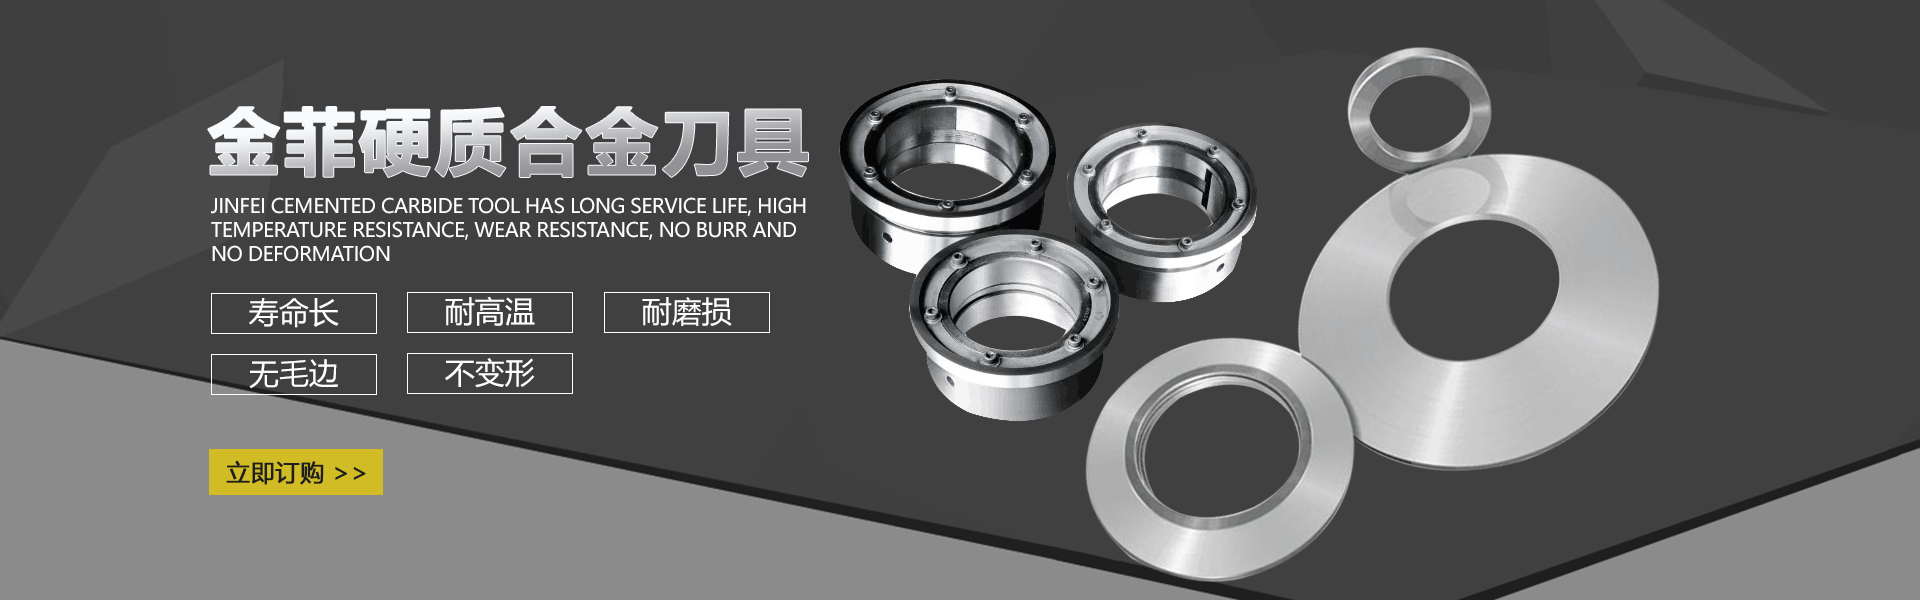
分切刀片作为精密切割工具,其性能标准直接影响加工效率、成品质量及使用寿命,主要涵盖以下指标:
1.材料性能
分切刀片普遍采用高速钢(HSS)、硬质合金(碳化钨)、陶瓷或粉末冶金钢制造。硬质合金凭借高硬度(HRA85-92)与耐磨性成为主流材质,片则适用于超精密切割场景。型号采用纳米涂层技术(如TiAlN、DLC类金刚石涂层),可提升表面硬度至3000HV以上,降低摩擦系数15%-30%。
2.力学性能
•硬度:硬质合金刀片洛氏硬度需达HRA88-93,高速钢热处理后应保持HRC62-67
•抗弯强度:硬质合金刀片不低于2000MPa,确保高速切割抗断裂
•韧性:关键指标为冲击韧性值≥4J/cm²,防止脆性崩刃
3.几何精度
刀片径向跳动需≤0.005mm,刃口直线度偏差控制在0.003mm/m以内。刃口粗糙度Ra≤0.2μm,采用数控光学曲线磨床加工,角度公差±0.1°。超薄刀片(0.1-0.5mm厚度)要求厚度公差±0.003mm。
4.耐磨寿命
通过Taberabrasion测试,涂层刀片耐磨性比未涂层提升3-5倍。切割PET薄膜时,刀片可维持200-500万次切割后仍保持≤5%的刃口磨损量。
5.热稳定性
硬质合金刀片在600℃高温下硬度保持率需>85%,高速钢需进行二次硬化处理使红硬性达500℃时HRC≥55。
6.动平衡等级
高速分切机(线速度>15m/s)用刀片需达到G2.5平衡等级,残余不平衡量≤1.5g·mm/kg,确保振动值<2mm/s。
7.耐腐蚀性
通过48小时盐雾试验达9级标准,/食品级刀片需符合FDA或EC1935/2004法规,不锈钢基体含铬量≥16%。
8.特殊功能性
•防粘涂层:接触角>110°,降低材料粘附率
•导电性:半导体切割刀片电阻率<10Ω·cm
•消磁处理:剩磁<2高斯
行业应用需根据切割材料(金属箔、复合材料、薄膜等)、线速度(5-50m/s)、精度要求(±0.1mm至±0.01mm)选择适配参数,同时符合ISO9001、DIN/EN等质量体系认证。分切刀片MTBF(平均无故障时间)可达3000-5000小时。


粉碎机刀片的材质特性直接影响其使用寿命、粉碎效率和适用场景。常见的刀片材质包括高碳钢、合金工具钢、高速钢、硬质合金及陶瓷复合材料,每种材质均具备的性能优势。
1.高碳钢(如T10、SK5)
含碳量0.6%-1.5%,经淬火处理后硬度可达HRC58-62,具有优异的耐磨性和锋利保持能力,但韧性较低,易断裂。适用于粉碎塑料、木材等中等硬度物料,成本较低,常用于普通工业粉碎机。
2.合金工具钢(如Cr12MoV、D2)
添加铬、钼、钒等合金元素,显著提升综合性能。铬含量达12%时可增强淬透性,钼提高高温稳定性,钒细化晶粒。硬度HRC60-63,耐磨性比高碳钢提升30%-40%,抗冲击能力更强,适合处理金属废料、橡胶等高强度物料。
3.高速钢(如M2、M42)
含钨、钼、钴等元素,红硬性突出,可在600℃高温下保持HRC62以上硬度。其耐磨性是普通工具钢的2-3倍,特别适合高速连续粉碎作业,但成本较高,多用于高附加值物料的精密粉碎设备。
4.硬质合金(钨钴类/钨钛类)
由碳化钨与钴粉烧结而成,硬度HRA89-93(相当于HRC74以上),耐磨性比高速钢高5-8倍。添加6%-15%钴可调节韧性,适用于粉碎金属、矿石等超硬物料。缺点是脆性大,抗弯强度仅1200-2500MPa,需配合特殊结构设计。
5.陶瓷复合材料(氧化锆/氮化硅)
维氏硬度可达1500HV以上,耐腐蚀性,适合、食品等洁净度要求高的领域。但抗冲击性差,通常以金属基体镶嵌片的形式使用,成本是硬质合金的3-5倍。
选材要点:软性物料(如塑料)可选高碳钢;金属废料建议合金钢或高速钢;超硬物料需硬质合金;腐蚀性环境优选陶瓷。同时需考虑热处理工艺,如深冷处理可使合金钢耐磨性提升20%。合理选材可使刀片寿命延长3-5倍,降低综合使用成本。

横切刀作为工业生产中重要的切割设备,广泛应用于印刷、包装、薄膜加工等领域。其在高速运转过程中,材料与刀片摩擦极易产生静电积累,可能引发材料吸附粉尘、切割偏移甚至火灾隐患。为此,横切刀系统通过多维度技术手段实现静电防护:
1.导电材料与接地系统
关键部件采用含铜、铝等导电元素的合金材质制造,刀架主体通过金属导轨与设备接地系统直接连接,形成完整的静电导流通道。特别在塑料薄膜切割中,刀片表面采用碳化钨镀层或导电陶瓷涂层,既能降低摩擦系数,又能将静电荷导向接地线。部分设备配置实时电阻监测装置,确保接地电阻值稳定在4Ω以下。
2.离子中和系统
在切割区域两侧安装脉冲式离子棒,通过高频高压电场产生正负离子流,可中和材料表面±5kV范围内的静电荷。新型智能系统可根据材料厚度(0.02-0.5mm)自动调节离子发生频率,配合风速传感器实现30-80m³/min动态风量调节,确保中和效率>95%。
3.环境协同控制
设备集成湿度调节模块,将作业环境湿度维持在45%-65%RH区间。采用导电润滑剂(表面电阻率≤10⁶Ω·cm)定期保养传动部件,既降低摩擦生电又避免油污积聚。对于超薄材料切割(如5μm以下电容膜),额外配置静电消除毛刷,通过接触放电方式实现电荷中和。
4.工艺参数优化
通过变频调速将切割速度控制在150-400m/min合理区间,采用波浪形刀刃设计使接触面积减少40%,有效降低摩擦起电量。部分生产线引入在线静电监测仪(测量范围0-±20kV),当检测到静电电压超过1.5kV时自动触发补偿机制。
这些技术手段的综合运用,使现代横切刀系统能将材料表面静电电压控制在200V以下,既保障了切割精度(误差≤±0.1mm),又避免了静穿造成的产品缺陷,在锂电池隔膜、光学膜等材料加工中发挥关键作用。
您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |